
O que é logística para indústria automotiva?
estrutura a coordenação de autopeças, máquinas, insumos e transferências entre fornecedores, plantas e centros, conectando dados de entrada, sequência operacional, controles e decisão dentro de um escopo verificável. O ponto central é a coordenação de autopeças, máquinas, insumos e transferências entre fornecedores, plantas e centros. A análise começa pelo problema apresentado e mantém separados os dados confirmados, as premissas de trabalho e as condições que ainda dependem de validação específica.
No contexto de logística para indústria automotiva, a leitura começa por a coordenação de autopeças, máquinas, insumos e transferências entre fornecedores, plantas e centros. O responsável pela análise precisa relacionar essa definição a peças ou materiais, volumes, frequência, embalagens, pontos, janelas, impacto de atraso, documentos e responsáveis. A decisão não avança quando houver risco de planejar apenas pelo volume e ignorar impacto de linha parada ou janela de produção. O registro recomendado é plano automotivo com itens, rotas, frequência, criticidade, eventos e contingências, preservando a origem de cada informação e a condição considerada naquele momento.
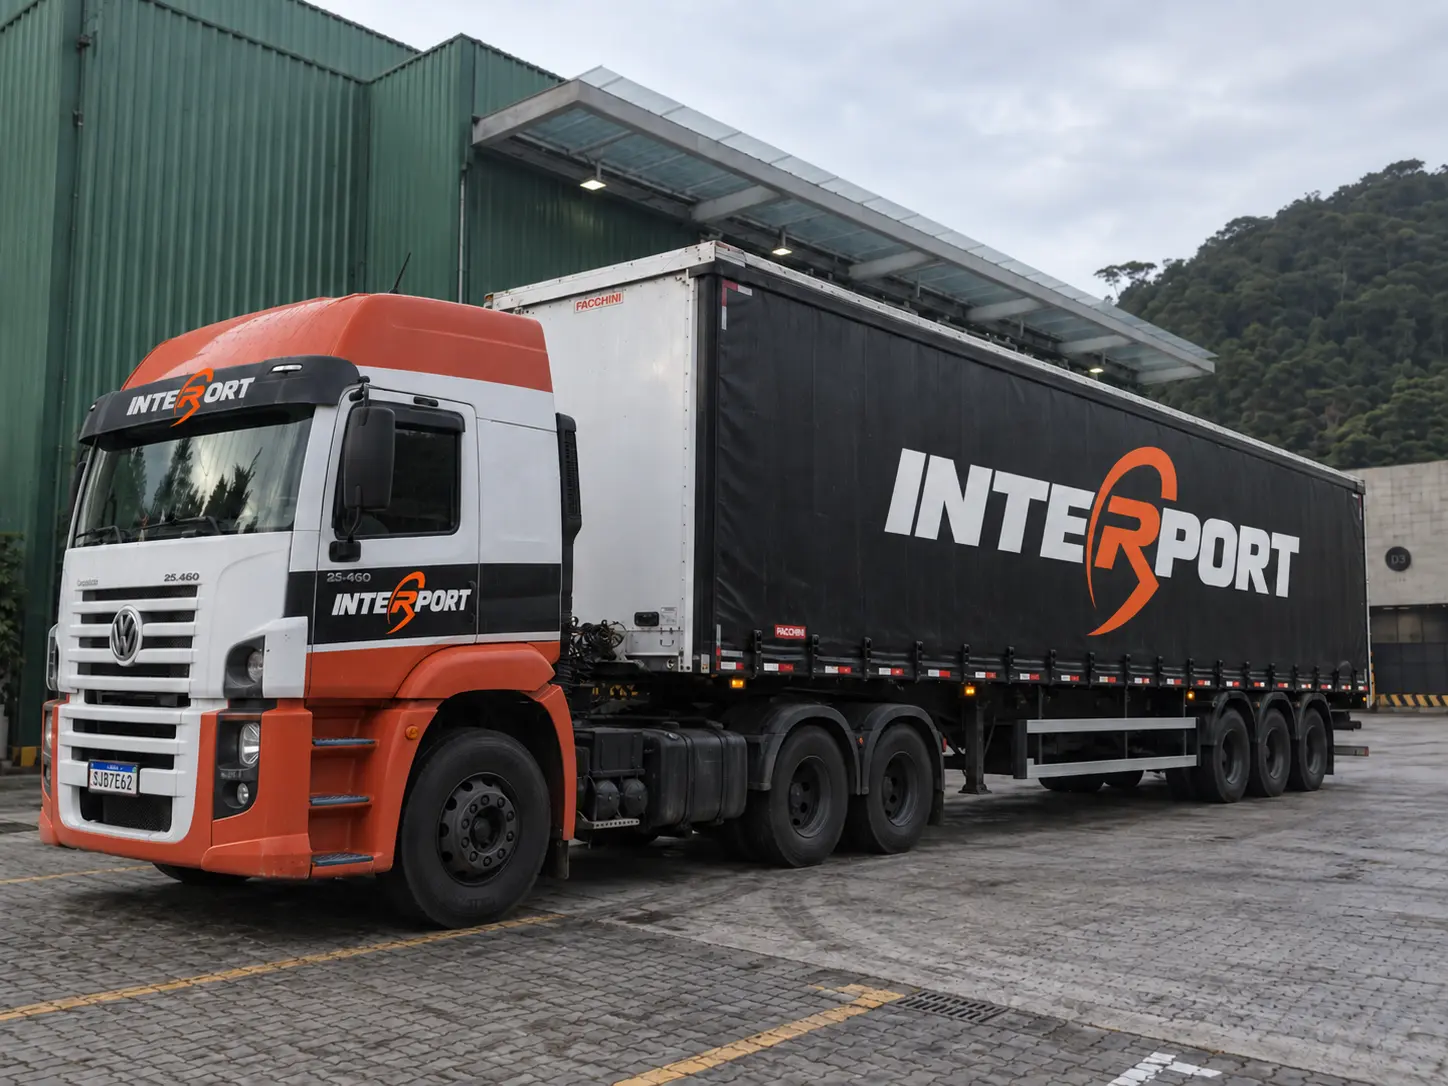
A Inter-Port estrutura e gerencia demandas relacionadas a logística para indústria automotiva.
Este conteúdo se conecta a Cargas e segmentos, Gestão logística e Transportes dentro da arquitetura de informação da Inter-Port.
Capacidade aprovada para este escopo
A Inter-Port opera com um modelo híbrido que combina frota própria, capacidade dedicada e rede homologada.
A rede operacional reúne mais de 920 ETC homologadas e mais de 18.000 TAC homologados e aptos.
A Inter-Port opera com um modelo híbrido que combina frota própria, capacidade dedicada e rede homologada.
A rede operacional reúne mais de 920 ETC homologadas e mais de 18.000 TAC homologados e aptos.
A Inter-Port possui certificações e habilitações vigentes que podem ser divulgadas: ANVISA, ANTT, SASSMAQ, Exército, IBAMA, ISO 9001, ISO 13485, MIC/DTA e OEA.
Quais dados iniciam a análise de logística para indústria automotiva?
A entrada mínima reúne peças ou materiais, volumes, frequência, embalagens, pontos, janelas, impacto de atraso, documentos e responsáveis. Esses elementos não são uma formalidade cadastral: eles determinam quais alternativas podem ser comparadas e quais perguntas precisam ser respondidas antes da mobilização. Informações ausentes permanecem visíveis e não são completadas por inferência.
Para qualificar logística para indústria automotiva, a equipe confere peças ou materiais, volumes, frequência, embalagens, pontos, janelas, impacto de atraso, documentos e responsáveis e verifica como esses elementos afetam a coordenação de autopeças, máquinas, insumos e transferências entre fornecedores, plantas e centros. O passo seguinte é diferenciar fluxos regulares, dedicados e emergenciais conforme criticidade e consumo. Se uma fonte mudar ou faltar, plano automotivo com itens, rotas, frequência, criticidade, eventos e contingências mantém a lacuna visível e impede que planejar apenas pelo volume e ignorar impacto de linha parada ou janela de produção seja convertido em condição comercial definitiva.
Sequência operacional para logística para indústria automotiva
O fluxo de referência considera mapeamento, classificação por criticidade, planejamento de capacidade, programação, execução, exceções e confirmação. Cada passagem deve ter responsável, condição de entrada e evidência de conclusão. A ordem pode ser ajustada ao caso concreto, mas qualquer mudança precisa preservar a rastreabilidade entre solicitação, decisão e execução.
A sequência própria de logística para indústria automotiva é mapeamento, classificação por criticidade, planejamento de capacidade, programação, execução, exceções e confirmação. Cada passagem deve demonstrar sua relação com a coordenação de autopeças, máquinas, insumos e transferências entre fornecedores, plantas e centros e atualizar visão por peça ou remessa, rota, janela, evento, impacto e responsável. Essa disciplina permite interromper ou revisar o fluxo antes de planejar apenas pelo volume e ignorar impacto de linha parada ou janela de produção, sem perder as decisões já documentadas no plano automotivo com itens, rotas, frequência, criticidade, eventos e contingências.
Controles e critérios de decisão
O acompanhamento se apoia em visão por peça ou remessa, rota, janela, evento, impacto e responsável. A decisão principal é diferenciar fluxos regulares, dedicados e emergenciais conforme criticidade e consumo. O risco que merece atenção é planejar apenas pelo volume e ignorar impacto de linha parada ou janela de produção. Por isso, o processo não transforma disponibilidade estimada, prazo desejado ou configuração possível em garantia pública antes da confirmação operacional.
Os controles de logística para indústria automotiva se concentram em visão por peça ou remessa, rota, janela, evento, impacto e responsável. Com essa base, torna-se possível diferenciar fluxos regulares, dedicados e emergenciais conforme criticidade e consumo. O ponto de revisão permanece planejar apenas pelo volume e ignorar impacto de linha parada ou janela de produção; por isso, qualquer exceção deve indicar fonte, responsável, impacto e efeito sobre a coordenação de autopeças, máquinas, insumos e transferências entre fornecedores, plantas e centros.
Como a Inter-Port estrutura logística para indústria automotiva
A Inter-Port recebe a demanda, organiza peças ou materiais, volumes, frequência, embalagens, pontos, janelas, impacto de atraso, documentos e responsáveis e coordena mapeamento, classificação por criticidade, planejamento de capacidade, programação, execução, exceções e confirmação dentro do escopo aprovado. Para iniciar a avaliação, o cliente pode apresentar o contexto e os dados disponíveis. O contato abre uma análise; não representa confirmação automática de recurso, prazo, preço ou atendimento.
Ao receber uma demanda de logística para indústria automotiva, a Inter-Port organiza peças ou materiais, volumes, frequência, embalagens, pontos, janelas, impacto de atraso, documentos e responsáveis e conduz mapeamento, classificação por criticidade, planejamento de capacidade, programação, execução, exceções e confirmação. A configuração é comparada com a coordenação de autopeças, máquinas, insumos e transferências entre fornecedores, plantas e centros, enquanto visão por peça ou remessa, rota, janela, evento, impacto e responsável sustenta a comunicação entre os participantes. Nenhuma possibilidade é apresentada como compromisso quando ainda existir risco de planejar apenas pelo volume e ignorar impacto de linha parada ou janela de produção.
O diferencial operacional em logística para indústria automotiva
Autopeças e peças de linha parada integram a lista positiva. A Inter-Port conecta gestão de rotas, transferências, dedicação e resposta emergencial conforme o caso.
Perguntas frequentes sobre logística para indústria automotiva
A solicitação confirma atendimento? Não; ela inicia a avaliação. O desenho é igual para todas as operações? Não; a coordenação de autopeças, máquinas, insumos e transferências entre fornecedores, plantas e centros muda conforme os dados do caso. Qual registro sustenta a decisão? plano automotivo com itens, rotas, frequência, criticidade, eventos e contingências. Quando uma condição pode ser comunicada como definitiva? Somente depois da validação correspondente.
A conclusão de logística para indústria automotiva precisa explicar como foi tratada a coordenação de autopeças, máquinas, insumos e transferências entre fornecedores, plantas e centros. O plano automotivo com itens, rotas, frequência, criticidade, eventos e contingências reúne a decisão de diferenciar fluxos regulares, dedicados e emergenciais conforme criticidade e consumo, os elementos de visão por peça ou remessa, rota, janela, evento, impacto e responsável e eventuais ressalvas. Assim, uma nova informação pode reabrir a análise sem apagar por que planejar apenas pelo volume e ignorar impacto de linha parada ou janela de produção foi aceito, mitigado ou mantido como pendência.